


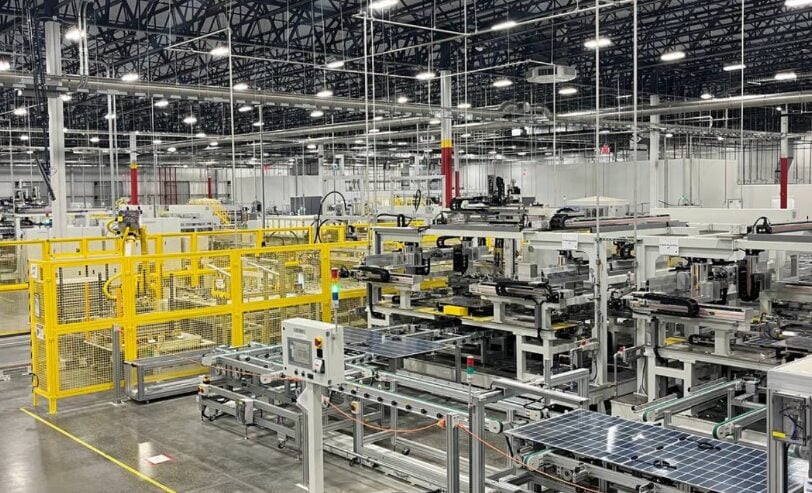
کارخانههای جدید فتوولتائیک طبق یک برنامهٔ مشخص با مشکل مواجه میشوند. نه در مراسم افتتاحیه و نه در ارائهٔ فروش. مشکل چند ماه پس از شروع تولید بروز میکند، پیش از آنکه کارکنان خط را یاد بگیرند و تجهیزات جدید تنظیم شوند.
سال گذشته بیش از 70٪ از کارخانههایی که ما حسابرسی کردیم در دو دستهٔ پایین رتبهبندی ما قرار گرفتند. هیچیک به بالاترین درجه دست نیافت. خریدارانی که امروز قرارداد امضا میکنند هنوز هیچیک از اینها را نمیتوانند ببینند.
قبل از ارسال اولین پنل فتوولتائیک
وقتی یک تولیدکننده میگوید تولید از ماه بعد شروع میشود، هر خریدار باید پیش از امضای قرارداد تأمین سه سؤال بپرسد.
1: آیا تولیدکننده پیش از آغاز رَمپآپ پذیرش حسابرسی کارخانهٔ شخصثالث را میپذیرد؟ پاسخ «بله» نشان میدهد آنها انتظار دارند قبول شوند. پاسخ «نه» یا تأخیر در پاسخ نیاز به توجه بسیار بیشتری دارد. اغلب یعنی تولیدکننده آمادهٔ نظارت مستمرِ لازم برای یک کارخانهٔ جدید نیست، به هر دلیلی.
2: اگر خط تولید به مشکل خورد تکلیف این سفارش چیست؟ تولیدکنندهای که پاسخ واقعی دارد — مثلا تأسیسات دیگر یا تأمینکنندهٔ جایگزین آماده — ریسک خود را سنجیده است. تولیدکنندهای که پاسخ ندارد برنامهٔ واقعیای برای این وضعیت ندارد.
3: چه کسی نیرویی را که خط را اجرا میکند آموزش میدهد و چگونه؟ بازدید از کف کارخانه بهتر از هر اسلایدی به این سؤال پاسخ میدهد.
پاسخهای این سه سؤال بیش از هر بخش دیگری از ارائه، در پیشبینی رَمپآپ معنادارند.
چه چیزی واقعاً نادرست میشود و چه زمانی
کارخانههای جدید معمولاً با نیروی کاری بازمیشوند که اغلب هرگز پنل فتوولتائیک نساخته است. برای نمونه، وقتی یک تأمینکنندهٔ تِر-وان کارخانهٔ خود را ساخت، در آن منطقه سابقهٔ تولید خورشیدی برای جذب نیروی کار وجود نداشت، بنابراین شرکت کارکنانی را که تمام عمرشان فرش تولید کرده بودند دوباره آموزش داد.
نقص نیروی کار همانطور در هر شهری و ایالتی که کارخانههای جدید ساخته شدهاند دیده شده است. مشکل را پیچیدهتر میکند اینکه وقتی کارخانهٔ جدیدی نزدیک یک کارخانهٔ موجود باز میشود، هر دو برای آن جمعیت اندکِ نیروی آموزشدیده رقابت میکنند و گردش نیروی کار رخ میدهد.
اتوماسیون خیلی چیزها را جبران میکند، اما تجربه و خرد را ندارد. اتوماسیون جایگزین بازرسی انسانی آموزشدیده نمیشود. کارخانهای که بازرسانِ کمآموزش دارد، سادهتر اشتباهات را از دست میدهد و محصولات معیوب بیشتری ارسال میکند.
تجهیزات مشکل دوم را ایجاد میکند. خط جدید شامل دهها میلیون دلار ماشینآلات است که باید تقریباً بهصورت همزمان و دقیق کار کنند، بهویژه در مرحلهٔ لحیمکاری و چیدمان سلول (cell lay-up)، جایی که حاشیهٔ خطا کوچک است. وقتی مشکلات آزمونهای راهاندازی و تحویل (کمیسیونینگ) برنامهٔ زمانی خود کارخانه را عقب میاندازد، تولیدکنندهای که تحت فشار است دو انتخاب دارد: تولید را نگه دارد تا مشکل رفع شود، یا باز هم ارسال کند و روی گارانتی حساب کند.
انتخابِ ارسال در هر صورت برای خریدار بهمراتب گرانتر از هر مبلغی است که گارانتی بازمیگرداند. داونتایم، توجه مدیریت و نیروی کار لازم برای بازکردن و نصب مجدد پنلها همه جمعشوندهاند و بسیار بیشتر از هزینهٔ رفع مشکل در کارخانه میشوند.
دادههای ما از سال گذشته نشان میدهد دقیقاً چه زمانی هردو مشکل رخ میدهند. نرخهای ریورک، یعنی جایی که عیوب ماژول فتوولتائیک پیش از لمینیشن شناسایی و اصلاح میشوند، بهطور میانگین در صنعت 10-15٪ است، اما آن میانگین برخی موارد پرت را پنهان میکند. ما اغلب در مرحلهٔ رَمپآپ و گسترش ظرفیت نرخهای ریورک بسیار بالاتری میبینیم.
نرخهای روزانهٔ بازده تولید ماژول فتوولتائیک همان الگو را دنبال میکنند. رَمپآپ کارخانهٔ جدید عامل بسیاری از مقادیر پرتِ پایین بود که ما در 2025 پیگیری کردیم، در حالی که تأمینکنندگان تثبیتشده فارغ از محل فعالیتشان پایدار ماندند.
مناطق تولیدی با رشد سریع، از جمله ایالات متحده در حال حاضر، سهم بیشتری از یافتههای بزرگ و بحرانی نشان میدهند تا بازارهای تثبیتشده — شاهدی بر اینکه سرعت توسعه ریسک را پیش میبرد، نه جغرافیا.
خبر خوب این است که این شکلِ معمول رَمپآپ است: بهاندازهٔ کافی قابل پیشبینی تا بتوان برای آن برنامهریزی کرد، اگر خریدار بداند کجا را باید نگاه کند.
حسابرسی در واقع چه چیزی را پیشبینی میکند
برگردید به سؤال حسابرسی کارخانهٔ شخصثالث که در میز امضا مطرح شد. تأمینکنندگانی که میگویند «بله» در حال انتقال پیام مهمی هستند. تولیدکنندهای که حاضر است حسابرسی شخصثالث را بپذیرد به آمادگی خود اطمینان دارد. آن تولیدکنندهها کیفیت را آنقدر جدی میگیرند که اجازه میدهند کسی کار آنها را پیش از ارسال اولین پنل فتوولتائیک چک کند.
این بخش ساده است. پیشبینی سختتر این است که تولیدکننده پس از آنکه رَمپآپ دشوار میشود، ماهها بعد چگونه رفتار خواهد کرد. در آن زمان، پایش درخط تولید روزانه است که واقعاً مشکلات را میگیرد.
نرخهای عیب هرچه یک حسابرس شخصثالث مدتزمان بیشتری با کارخانه درگیر باشد کاهش مییابند. این به این دلیل نیست که یک حسابرسیِ واحد مشکل بزرگ را میگیرد و تمام میشود. بلکه به این دلیل است که پایش روزانهٔ میدانی مسئولیتپذیری را در میان مدیران خط میسازد و آن مسئولیتپذیری به مرور در اعداد نمایان میشود.
به یک چیز سوم نیز در همان میز امضا دقت کنید: اینکه تولیدکننده چقدر صادقانه استاندارد کیفیتی را که حسابرسی و پایش کیفیت بر اساس آن اجرا میشود، مذاکره میکند. تولیدکنندهای که حاضر است آن استاندارد را مذاکره کند، دربارهٔ رابطهٔ آینده بیش از هر چیز دیگری که در مذاکرات گفته میشود به خریدار اطلاعات میدهد.
قرارداد باید چه چیزهایی را تثبیت کند
هیچیک از نظارتهای بالا بدون بندی در قرارداد که از آن پشتیبانی کند کار نمیکند. استاندارد کیفیتی را که حسابرسی از آن استفاده خواهد کرد مشخص کنید. حقوق دسترسی برای حسابرسی کارخانه، پایش درخط تولید مداوم و بازرسی پیش از حمل (PSI) را مکتوب کنید. از تولیدکننده بخواهید پیش از تغییر هر فهرست موادِ تأییدشده (BOM) امضای خریدار را بگیرد. اختیار رد هر تغییری که بدون آن انجام شده به خریدار بدهید.
پنجره پذیرش را نیز متناسب با حجم واقعی حمل مشخص کنید. پالتها سریعتر از توان هر تیمی میرسند تا آنها را در روز تحویل بررسی کنند. وقتی محصول از آن پنجره پاک شود، مشکل دیگر یک رد ساده نیست و تبدیل به مطالبهٔ گارانتی میشود: کندتر، پُرهزینهتر و سختتر برای حل.
قرارداد قواعد را تعیین میکند. اینجا تصویری است از اینکه پیروی از آن قواعد در کف کارخانه چگونه به نظر میرسد.
روال روزمره باید چگونه باشد
پایش درخط تولید باید روزانه انجام شود، زیرا نرخهای عیب روز به روز تغییر میکنند، حتی در کارخانههایی که سالها کار کردهاند. پوشش شیفت باید در روزها، شیفتهای متغیر و شبها چرخشی باشد. شکاف آموزشی در شیفت شب هرگز آشکار نمیشود اگر پایش فقط در طول روز انجام شود.
به عیبهایی که مدام تکرار میشوند توجه کنید: اتصال لحیم سرد، ترکخوردگی، میکروترک، نقطه داغ و هر چیزی که با فهرست موادِ تأییدشده مطابقت ندارد.
تیم خریدی که روبهروی تولیدکنندهای نشسته که میگوید تولید از ماه بعد شروع میشود در حال تصمیمگیری چیز مهمتری از اینکه آیا به ارائهٔ فروش اعتماد کند یا نه است: آنها تعیین میکنند چقدر ریسک رَمپآپ را میپذیرند و چه مقدار را آمادهاند پیش از امضای هر چیز بهصورت مکتوب مطالبه کنند. سه پرسش روی میز آن روز اهمیت دارند. قراردادی با استانداردها و سازوکارهای اجرای شفاف لازم و ضروری است.
